手机:18688976300(彭生) 15222276387(白生)
邮箱:pengwl@honred.com
QQ:176496342
地址:深圳市宝安石岩润腾工业园A1栋二层
微小螺丝拆卸工位上,Z 轴第一个要回答的问题不是"能不能压住",而是"压多少牛顿"。M0.8 螺钉的钉头直径约 1.5 mm,可接触面积不到两平方毫米;批头要在这个面积上稳定啮合,需要 5 到 15 N 的轴向预压力。低于这个区间,批头与槽口之间打滑,出现滑出;高于这个区间,钉头被压出凹痕,薄壁连杆或 PCB 出现局部变形,严重时板内微裂要到测试环节才暴露。一个刚性硬限位的 Z 轴,压多少取决于工件高度公差,而不取决于工艺要求。这就是微小螺丝工位必须引入力控的原因。
把力控理解成"压得更紧"是最常见的误读。真正的目标是三件事:接触瞬间不产生冲击峰、加载段稳定在设定值、拆解瞬间的反力矩扰动不把主轴弹开。这三件事分别对应软着陆、恒力保持与动态响应,任何一件没做好,现场表现都是"打滑"或"压痕",而两者的根因完全相反。
冲击峰来自速度。刚性下降时,Z 轴以进给速度撞上钉头,动能瞬间转成冲击力,峰值往往是设定力的数倍。这是超薄沉头钉头出现压痕的首要原因,也是很多人误判为"力设太大了"的地方。正确的处理是先降到接触速度,检测到接触后再切到工作力。
三者的适用边界很清晰:单一型号大批量、工件高度稳定,机械浮动够用;多型号混线、工件高度有波动,气动恒压性价比最高;需要逐颗记录力曲线、或工艺窗口极窄,才值得上伺服力控。
目标力按钉头直径与槽型查。M0.8 的十字或一字常见 5 到 10 N,M1.2 约 10 到 15 N,M2.0 约 15 到 25 N。螺纹胶锁固件在拆解时可以适度上调两三成以抑制打滑,但不得超过该钉头的压痕阈值,这个阈值必须实测,不能照抄。
行程至少覆盖工件高度公差加治具定位误差,通常取正负 1 mm。行程太小,机构很快撞死,力控退化成刚性;行程太大,顺应单元失去意义,批头在侧向力下摆动加剧。
刚度决定了"柔"的程度。机械浮动刚度越低越柔,但过低会让批头在旋转反力矩下侧摆,反而加速槽口磨损。气动与伺服的等效刚度由控制参数决定,调得太软会出现跟随滞后。
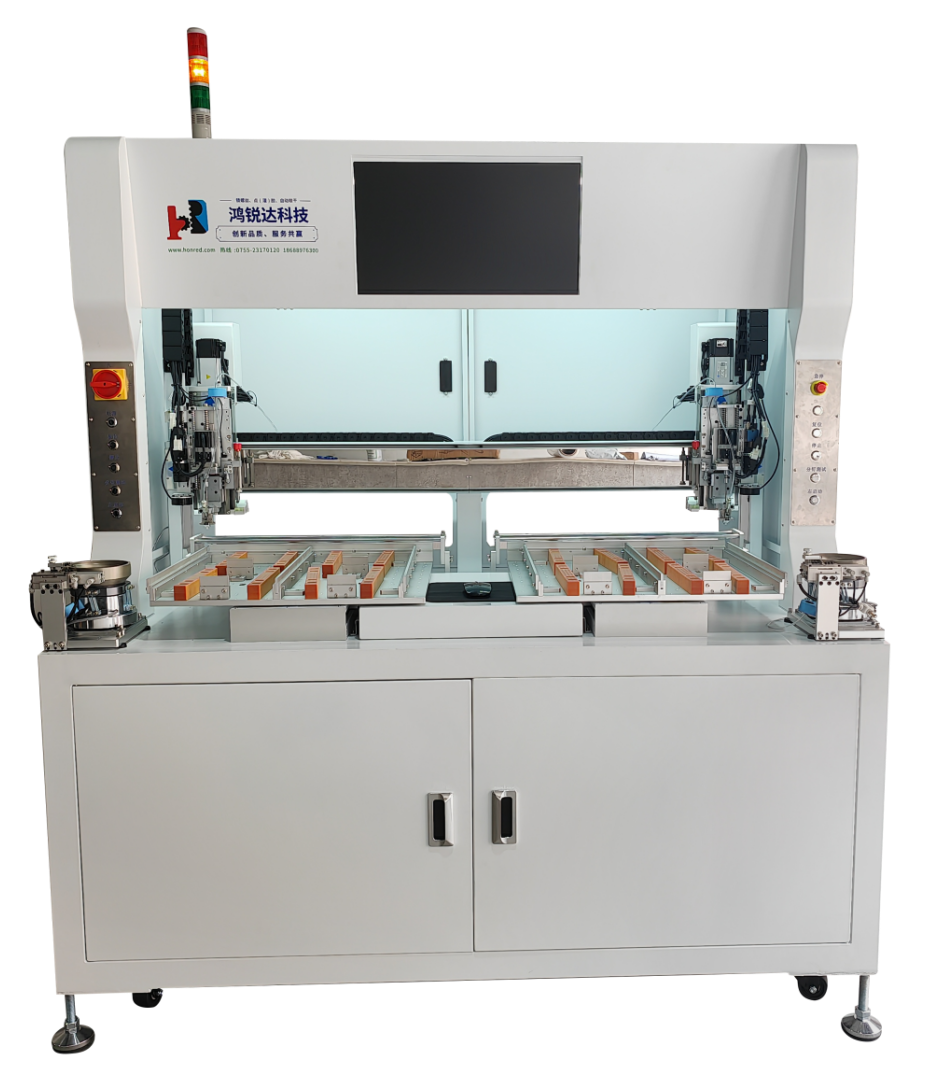
带宽决定响应速度。带宽过低,遇到钉头突起或螺纹咬死时力值会冲高;带宽过高,会把工件表面的微观起伏当成扰动,力曲线出现无意义的抖动。验收时看三条曲线即可判断:接触段是否平滑上升无冲击峰、加载段是否稳定在设定值正负一成、拆解瞬间的力跌落是否在可接受范围。以台式微小螺丝拆卸设备为例,常见配置是气动恒压加机械浮动做粗顺应、伺服做精定位,用两级结构分摊成本与性能要求。
第一种耦合是"谁浮动"。批头浮动质量小、响应快,适合高频扰动;工件浮动惯量大、稳定性好,适合重载。微小螺丝工位反力矩小,通常让批头浮动。第二种耦合是真空吸取与力控的干涉:吸嘴需要压到工件表面才能建立密封,唇口压缩量过大会让吸嘴寿命骤降。实用做法是两段力,接触段用 3 N 建立密封,拆解段切到工作力。第三种耦合是粘刀,螺丝被吸走后偶尔粘在批头上,力曲线会呈现"拆解后无卸载"的特征,这是最省事的粘刀检测方式。
第四种耦合最容易被忽略:视觉给的是 X-Y 与槽口角度,力控给的是 Z,两者精度必须匹配。若视觉定位残差 0.1 mm,而浮动接头的侧向行程只有正负 0.5 mm,批头就会在斜向分力下被挤进槽口,短期看能拆,长期磨损明显加快。这也是带视觉自动拆螺丝机的配置通常把浮动侧向行程做到正负 1 mm 的原因:用机械顺应吸收视觉残余,比一味提高相机精度更经济。
现场可对照的失效模式有六种,每一种都指向不同的参数而不是不同的硬件:
验收建议不用单一指标。连续做三十颗,记录每颗的接触力峰值、加载段均值与标准差、拆解后卸载时间,三项都落在带内的才算通过;同时留三颗做破坏性检查,看钉头有无压痕、槽口有无塑性变形。力控不是万能补丁:治具支撑、批头状态、扭矩上限三者不到位,再好的力控也只是把故障从看得见变成看不见。在 M0.8 到 M2.0 的M0.8-M2.0螺丝拆卸方案里,Z 轴力控通常与治具刚性、扭矩监控作为一组参数一起交付,而不是单独作为选配项,原因就在这里。
上一篇:热辅助拆卸:螺纹胶锁固的微小螺丝,热量该给到哪里、给多少
下一篇:没有了!