手机:18688976300(彭生) 15222276387(白生)
邮箱:pengwl@honred.com
QQ:176496342
地址:深圳市宝安石岩润腾工业园A1栋二层
折叠屏手机走到 2026 年,铰链已经从结构件变成了精度件。一台折叠机的铰链模组通常包含 20 到 40 颗螺丝,规格集中在 M0.8 到 M1.4,分布在连杆、凸轮、阻尼片组、齿轮同步机构与中框固定点上。这些螺丝单颗的扭矩量级在 0.03 到 0.12 N·m,比一颗普通 M3 螺丝小一个数量级,但它们决定的是整机的开合力矩曲线、悬停角保持能力与折痕均匀性。
铰链是多连杆的相位约束系统,每一段连杆的位置由两到三颗螺丝共同锁定。一颗螺丝的预紧力偏离设计值,会让那一段连杆的相位偏移 0.05 mm 量级。这个偏移在手感上表现为开合过程中某一段角度的阻力突变,在屏幕上表现为一条不均匀的折痕,在售后则表现为一台被判为"铰链异响"而整机返修的机器。维修环节的统计口径通常是整机更换而不是换单颗螺丝,因为现场没有条件判断究竟是哪一颗出了问题。这就是紧固点值得单独讨论的原因:它的失效代价由整机承担。
与此同时,折叠机的返修率本身高于直板机,换屏、换铰链、换中框都要先拆。拆解时面对的仍是同一批 M0.8 到 M1.4 的螺丝,但它们已经预涂过螺纹胶、经历过数千次开合循环、钉头表面还留有使用痕迹。装配端与返修端因此共享同一条公差链,只是方向相反。
规格选择的逻辑很直接:铰链厚度受限,螺钉头必须做薄甚至做沉头;连杆是薄壁件,螺纹啮合长度往往只有公称直径的 1.5 到 2 倍;整机重量要控,一颗 M1.2 不锈钢螺钉不到 0.05 g。代价是可用扭矩窗口变窄。以 M1.2 的 SUS304 螺钉为例,破坏扭矩在 0.15 到 0.25 N·m 量级,实际工作扭矩通常取 0.05 到 0.12 N·m。上限受螺纹剪切强度与铝中框热熔嵌件的拉脱力限制,下限受防松要求限制,两侧各只剩几十毫牛米的余量。在这种窗口下,扭矩精度只要漂移五个百分点,就已经占掉了相当一部分安全余量。
材质组合让问题更复杂。铝中框的线膨胀系数约为不锈钢的 1.8 到 2 倍,温度循环之后预紧力会重新分布;钛合金连杆与不锈钢螺钉之间存在电偶腐蚀风险,需要镀层或绝缘垫配合。这些都不是靠"拧紧一点"能解决的,只能靠在工艺上把扭矩、角度、拧紧顺序三件事同时固定下来。
铰链的手感由凸轮曲线与阻尼片组的夹紧力共同决定,而夹紧力是一组螺丝预紧力叠加的结果。如果这组螺丝的预紧力离散度达到正负十五个百分点,叠加到凸轮上的正压力就会出现可感知的差异,用户描述为"这台机器开合更紧"。所以装配端的真实指标不是单颗扭矩是否合格,而是同一模组内多点扭矩的离散度与过程能力指数。
工程上的常规做法是分步拧紧:预紧三成、二次七成、终拧到位,并按对角或对称顺序交叉推进,避免单侧先压死导致连杆翘曲。终拧后二十四小时复测一次扭矩,因为螺纹胶固化与接触面的微观塑性变形会造成扭矩衰减,而衰减量在微小螺丝上比在大螺丝上更明显。这一条在来料与过程检验里经常被漏掉,却直接决定半年后的手感一致性。
装配是把已知状态的零件装到一起,拆解面对的是未知状态的紧固件。现场遇到的典型情况是:螺纹胶已完成固化,破拆扭矩比装配扭矩高出一截;钉头是超薄沉头,批头一旦偏摆就压出压痕甚至削掉一字槽;铰链内部可用空间只有几毫米,邻近就是 FPC 与超薄玻璃;螺丝拆下之后螺纹孔里的残胶必须清干净,否则重锁时实测扭矩被残胶垫高,实际夹紧力反而不够。
还有一笔容易忽略的账:嵌件。铝中框里的热熔螺母与塑件里的嵌件能承受的拆装次数有限,反复拆装会把嵌件连根拔起,那时要修的不是螺丝而是中框。因此带热辅助与扭矩监控的微小螺丝拆卸设备在返修线上的价值主要不是快,而是能在扭矩超限之前停下来,把"拆坏"的概率压下去。立式三轴结构在铰链返修里比手持更合适:Z 轴的轴向压力由机构提供而不是由人的手腕提供,钉头受压均匀;X-Y 按坐标走位,不依赖操作员对准;拆解扭矩可以设上限并在达到上限时报警停机,把"这颗拆不动"变成一个可记录的工位事件,而不是一次凭手感的硬拧。
铰链工位的成像条件并不友好:螺丝外观高度相似、相邻间距只有 1.5 到 2.5 mm、部分钉头被连杆遮挡、周边是不锈钢与阳极氧化铝的混合反光面。单纯模板匹配容易串位到相邻钉头,而串位的后果是拆错螺丝或者批头空转压伤工件。可行的做法是三级定位:先用模组整体轮廓做粗定位,再用钉头中心与一字槽角度做精定位,拆完后用钉头高度或缺失检测做确认。
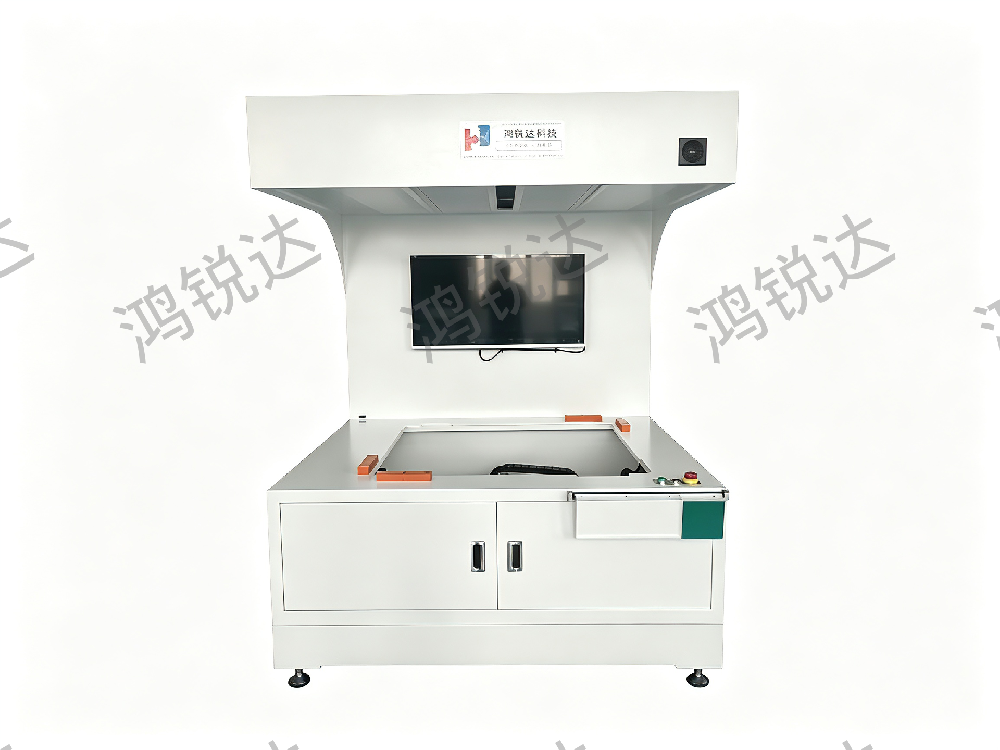
带视觉自动拆螺丝机的工位在这类场景里承担的是判断而不是搬运:判断这一颗是不是目标螺丝、判断槽口角度是否需要旋转对位、判断拆完之后钉头是否还在孔里。第三项尤其重要,微小螺丝被吸嘴带走后偶尔会粘在批头上,肉眼看不出来,下一颗就顶在工件上,损伤往往在几个循环之后才显现。
采购侧可以把需求写成四条可验收的指标:单模组内多点扭矩的过程能力指数不低于 1.33;拆解一次成功率与钉头损伤率分别设上限并留样比对;换型时间按型号数量给出明确值;每颗螺丝的扭矩、角度、结果三个字段可导出。前两条管质量,第三条管柔性,第四条管追溯,缺任何一条,产线在半年后都会重新回到依赖老师傅的状态。
在 M0.8 到 M2.0 这个共通的规格区间里,装配与返修面对的物理约束是同一套:钉头接触面积小、螺纹啮合长度短、扭矩窗口窄。M0.8-M2.0螺丝拆卸方案在项目前期通常会把装配扭矩、拆解扭矩上限、允许拆装次数三项一起定下来,因为这三项同时决定了治具要不要做防转、批头要不要做浮动、设备要不要配扭矩监控。把这三项写在需求书第一页,比在验收阶段争论"为什么这颗拧不动"要省事得多。
折叠机的结构演进还会继续压缩紧固件的空间,M0.8 已经接近常规批头的下限。对设备侧而言,这意味着工艺窗口会越来越依赖力控、视觉与扭矩闭环这三项能力,而不是依赖操作员的经验。这一点与直板机时代并没有本质区别,只是容错变小了。
上一篇:被忽略的工位指标:手持电批的手传振动,正在进入供应商审核表
下一篇:没有了!