手机:18688976300(彭生) 15222276387(白生)
邮箱:pengwl@honred.com
QQ:176496342
地址:深圳市宝安石岩润腾工业园A1栋二层
在自动锁付与拆卸产线上,供料环节平时不起眼,一旦出问题却往往是全线停机的直接原因。设备本体再稳定,只要螺丝送不到位,节拍与良率都无从保障。而卡料之所以难缠,在于它的成因分散在来料、机构、气路、逻辑与环境五个层面,现象相似但病根不同。
先说一个常被忽略的前提:供料问题里,相当一部分根因并不在设备上,而在来料。螺丝混批、尺寸超差、头部有毛刺、表面带磁、沾有油污或胶屑,都会让料道里出现"偶发卡死"。这类问题的特点是间歇性强、复现困难,排查时容易被误判成机构故障。因此遇到供料异常,第一步建议先做来料抽检,确认规格一致性与清洁度,再往下查机构。
第二类是料道与轨道问题。轨道间隙过大,螺丝会歪斜导致卡阻;间隙过小,轻微的尺寸波动就会造成挤压。轨道长期使用后还会磨损、变形或积聚碎屑。这一类问题的排查方式比较直接:观察卡料位置是否固定。如果每次都卡在同一段轨道,基本可以判定是轨道本身的问题。
第三类是气路问题,主要出现在吹送式供料上。气压不足或波动会让螺丝送不到位或送到一半回退;气管内径与螺丝规格不匹配会造成堵管;气源含水则可能让螺丝黏附管壁。判断方法通常是看卡料是否成批出现并集中在某个时间段,这与气源状态的时间相关性较强。
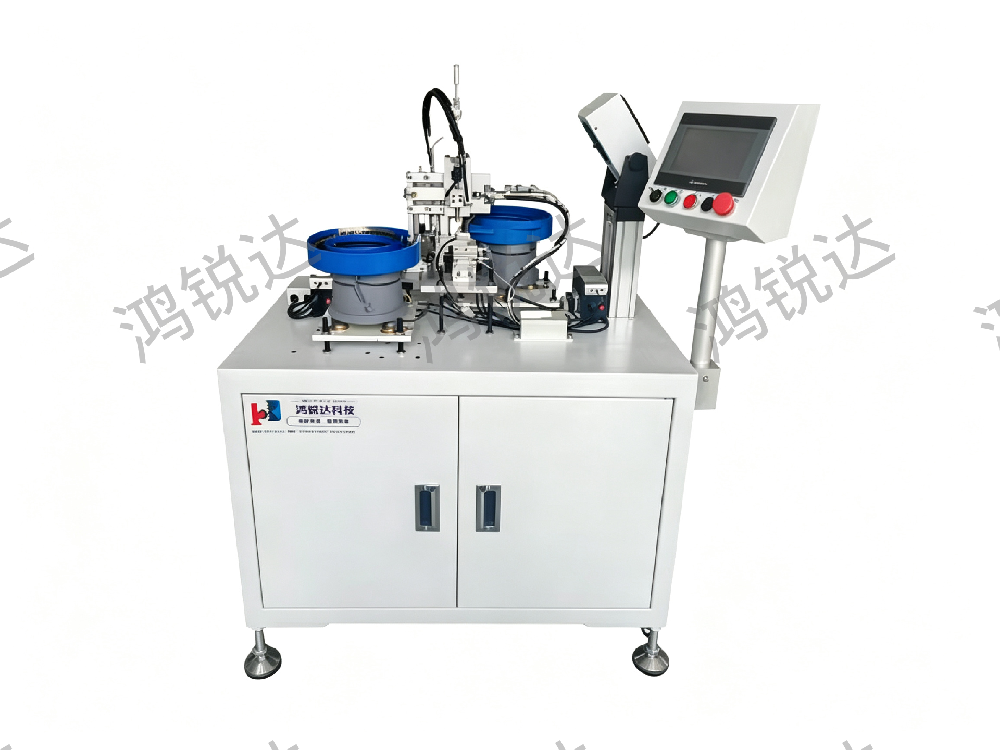
第四类是吸附式供料特有的问题。真空度不足、吸嘴磨损或吸嘴口径与螺丝头不匹配,都会导致取料失败。这类故障的典型表现不是卡料,而是漏取——设备以为取到了,实际空手。因此吸附式供料通常需要在取料位加装真空压力检测,把漏取拦在动作之前,这也是微小螺丝拆卸设备在供料单元上常见的配置之一。
第五类是节拍与逻辑匹配问题。供料速度与取料节拍不匹配,或缓冲仓余量设置过小,会让设备在连续动作时取空,表现为间歇性漏锁或漏拆。这类问题往往在产品换型、节拍调整之后才出现,容易被忽略。
第六类是环境因素。湿度偏高会让某些镀层螺丝黏附,静电则可能让微小螺丝在料道中跳动紊乱。对于 M0.8–M2.0 这类极小规格,环境敏感度会更高,必要时需要在供料单元附近做除湿或防静电处理。
把排查路径归纳一下,可以按现象反推:固定位置卡死,先看轨道;成批间歇卡死,先看气源;漏取而非卡死,先看真空;换型后才出现,先看节拍与缓冲余量;多规格混线时出现,先看来料一致性。这个顺序的价值在于,它能把排查范围快速收窄到一两个层面,而不是把所有环节都翻一遍。
还有一点与拆卸工位特别相关:拆卸下来的螺丝如果准备回用,必须经过清洁与筛选才能重新上料。滑牙、变形或残留胶屑的螺丝混入料道,既会卡料,也可能在下一轮锁付中造成新的损伤。因此M0.8-M2.0螺丝拆卸方案在拆锁一体的产线上,通常需要单独设计清洁与剔除流程,而不是把拆下的螺丝直接倒回料仓。
深圳市鸿锐达科技在自动锁螺丝与拆锁一体设备方向提供非标定制,供料单元的规格匹配、取料检测与回用料处理均可按产品实际情况一并规划;配合具备取料到位检测与视觉复核能力的视觉自动拆螺丝机,可帮助产线把供料异常从"停机等待"变成"可预防、可定位"的日常事项。