手机:18688976300(彭生) 15222276387(白生)
邮箱:pengwl@honred.com
QQ:176496342
地址:深圳市宝安石岩润腾工业园A1栋二层
在自动锁付与拆卸产线上,治具(夹具)常常被当成"配角",但它对良率的影响往往比设备本体更直接。设备决定能不能做,治具决定做得稳不稳、换得快不快。
先说治具在拆锁工位上的三个基本作用。第一是定位,把工件在空间中的六个自由度约束到工艺允许的范围内;第二是支撑,抵抗锁付与旋出时的下压与上抬反力,防止薄壁件变形;第三是防呆,用物理结构或传感器阻止错误摆放进入下一动作。三者共同决定了同一台设备在不同产品上的表现差异。
设计要点一:定位基准的选择。 常见的做法是"一面两销"——以工件的一个大平面做主基准,再配两个定位销限制平面内的移动与旋转。对于外形规则、刚性较好的 3C 结构件,也可以用轮廓定位(仿形槽)来提高摆放效率。选择的关键不是哪种更"高级",而是看工件上是否有一个稳定的、重复可利用的基准特征。基准选错,后面所有精度都无从谈起。
设计要点二:批头行程避空。 拆卸工位的批头需要垂直下降并套入螺丝槽,治具必须为每个螺丝点位预留足够的避空空间,同时不能削弱该处的支撑刚性。经验做法是在点位周围保留一定宽度的支撑环,而不是整片挖空。
设计要点三:夹持力与变形控制。 薄壁件、模组类工件在夹紧时容易产生弹性变形,拆完松开后又回弹,导致同一点位在不同夹持状态下的扭力读数不一致。对策是控制夹紧点数量与位置,必要时改用真空吸附或柔性支撑,把夹持力分散到刚度较高的部位。这一点在微小螺丝拆卸设备的选型与治具配套阶段就应当一并考虑,而不是等产线跑起来再返工。
设计要点四:防呆设计。 最有效的防呆是物理层面的——比如销钉位置不对称,使工件反向或错型号放不进去。其次是传感器层面的——在治具上加装到位检测或工件 ID 读取,让程序在动作前先确认"放对了吗"。两者配合,可以把"放错"这类人为失误从"流到下游"变成"当场拦下"。
换型效率:从三十分钟到三分钟。 换型时间是治具设计中经常被低估的一项成本。传统做法是整套治具连同底板一起拆换,耗时往往在十几到几十分钟;改成"底板固定 + 治具模块快换"之后,换型只需松开快夹、拔插定位销、装入新模块,时间可压缩到几分钟。再进一步,给每个治具模块加装身份识别(二维码、RFID 或机械编码),换型时程序自动调用对应配方,操作者不需要手动选择参数,既快又少出错。
与设备配合。 治具不是孤立的零件,它需要和设备共同设计。共用运动平台这一点尤其重要:锁付与拆卸如果共用同一套机构,治具的定位基准与避空布局必须同时满足两个方向的工艺要求,而不是各自设计一套。具备视觉自动拆螺丝机这类视觉对位能力的工位,还可以借助视觉补偿放宽对治具重复精度的要求,是评估供应商时值得关注的一点。
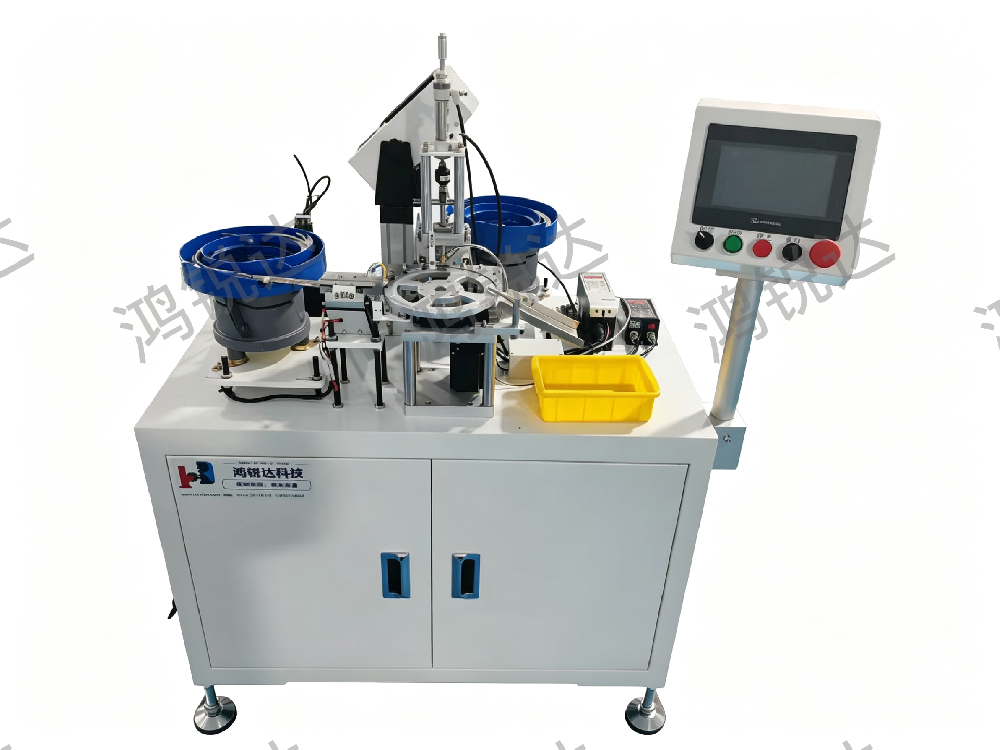
深圳市鸿锐达科技在自动锁螺丝与拆锁一体设备方向提供非标定制,具备治具与设备协同设计的能力,针对M0.8-M2.0螺丝拆卸方案与视觉锁付场景可提供匹配方案,并支持多配方切换与快换治具结构,帮助产线压缩换型时间。