手机:18688976300(彭生) 15222276387(白生)
邮箱:pengwl@honred.com
QQ:176496342
地址:深圳市宝安石岩润腾工业园A1栋二层
结论先说:伺服驱动器、变频器里的功率模块螺丝不参与导电,但它决定了模块与散热器之间的界面压力,而界面压力直接改写接触热阻、结温与器件寿命。这条链路在过去几年被功率密度推着走——同样的封装尺寸里塞进更大的电流,热流密度上去了,原本「拧紧就行」的几颗螺丝,变成了要按扭矩、按顺序、按角度曲线管的工艺参数。
功率模块的热量只有一条出路:芯片→焊层→陶瓷基板→导热界面→散热器,而界面这一段的压力完全由螺丝提供。接触热阻与界面压力不是线性关系,低压区极其敏感,高压区收益迅速递减,工程上要找的是这条曲线的拐点而不是最大值。导热硅脂的典型厚度在 50 到 100 微米之间,压力从 0.2 兆帕提到 0.5 兆帕时热阻下降最明显,继续加压到 1 兆帕以上,改善往往只有几个百分点,却把基板开裂的风险抬了上来。
反方向的失效同样常见。扭矩过大时,氧化铝或氮化铝陶瓷基板在螺丝孔附近产生应力集中,起初只是微裂,经过几百次温度循环后扩展成贯穿裂纹,表现为间歇性击穿或门极失控。这类失效在出厂测试里几乎抓不到,往往在客户端运行几个月后才暴露,追溯时才发现装配扭矩的记录早已缺失。
一是散热器本体的螺纹强度。多数驱动器散热器是压铸铝或挤压铝,螺纹直接攻在铝件上,M3 螺纹在铝里的有效啮合长度需要达到两倍直径以上才能接近钢件的承载能力。铝螺纹的另一个问题是反复拆装后的磨损,同一孔位拆装五次以上,扭矩保持能力就开始明显下降,现场常见的补救办法是加钢丝螺套,但螺套本身也带来新的同轴度偏差。
二是多点分步预紧。一个模块通常四到六颗螺丝,一次对角拧到底会让基板在拧紧过程中被强行拉平,冷却后残余应力留在界面里,硅脂厚度沿长度方向不均匀,热阻实测值比设计值高出两成并不罕见。常规做法是分三步走:三成扭矩对角预紧、六成扭矩对角复紧、满扭矩按同一顺序收尾,每一步之间留几秒让应力释放。拧紧过程中同时记录扭矩与转角,曲线出现异常抬升通常意味着螺纹已经咬伤或孔内有异物。
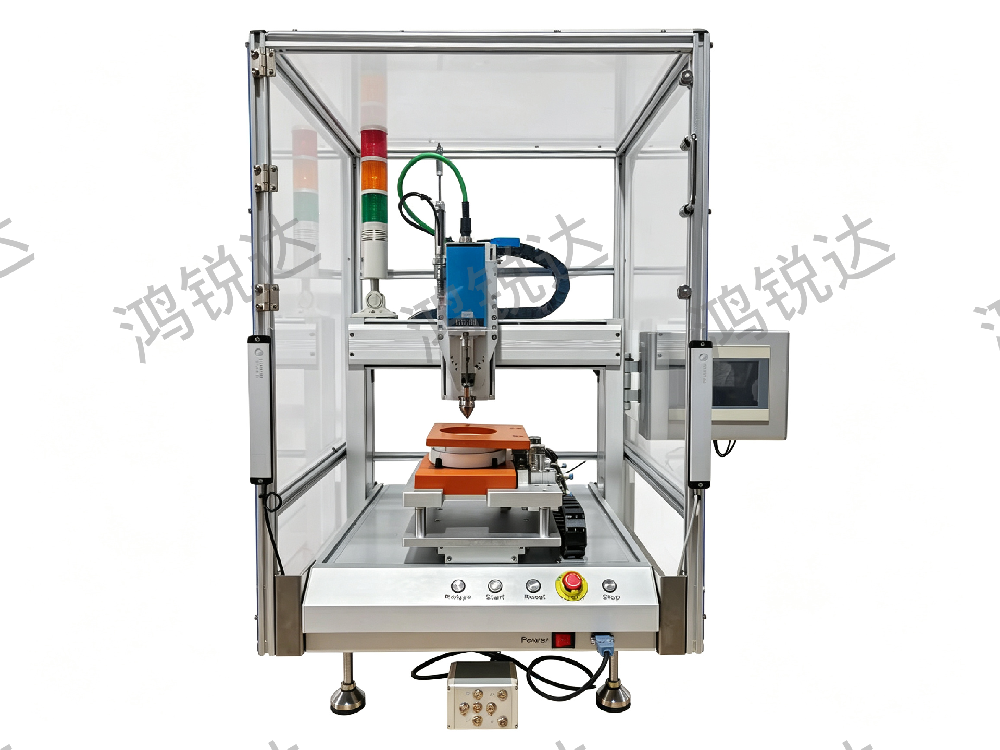
模块周边的驱动板、电流传感器与母线采样板则多用 M1.6-M2.0 的机牙或自攻螺丝,这些位置空间窄、螺柱细,装配与返修都更容易滑牙。这一档螺钉的扭矩窗口窄到零点几牛米,普通电批的扭矩重复性往往不够用,实际生产中更多依靠微小螺丝拆卸设备这类小规格机型的低扭矩控制能力来保证一致性,而不是靠操作者手感。
功率模块的返修拆解有三条硬约束,任何一条没处理好,复装后的模块都不该再回到产线。第一条是界面材料必须整体更换,拆开一次硅脂就已经泵出、混入颗粒并局部固化,刮掉重涂是唯一可接受的做法。第二条是铝螺纹的磨损必须评估,拆出时扭矩曲线若出现前段空转、后段突升,说明螺纹已经受损,需要攻大一号或加螺套。第三条是拆下的螺丝原则上不复用,尤其是经过多次温度循环的模块,螺丝本身的预紧力已经松弛。
拆出扭矩通常高于装配扭矩,原因不只是防松胶,还有铝螺纹与钢螺丝之间的微动冷焊,以及硅脂在高温下向螺纹区迁移形成的粘滞。这意味着拆锁工位不能简单沿用装配的扭矩上限,而要给出独立的拆出扭矩区间,并在超过上限时停机而不是硬拧——硬拧的代价通常是螺丝头滑牙,之后只能用取断丝的方式处理,模块本体被划伤的概率很高。
拆解前的状态确认同样关键。模块是否已经鼓包、螺丝头是否有锈蚀或点胶残留、周边元件是否遮挡批头通路,这些都决定拆解路径。带视觉的机型在这一步的价值是先把每颗螺丝的位置与头部状态拍下来,再决定用哪种批头、从哪个方向进刀,视觉自动拆螺丝机在小批量多型号的返修线上,主要解决的是「同一工位今天拆三种模块」的定位与换型问题,而不是替代扭矩判断。
要把驱动器返修做成稳定工序,设备侧至少要在三个方向上给出可验收的数字。第一是扭矩与角度双监控,逐颗记录峰值扭矩、贴合点角度与总转角,用于区分正常拆出、螺纹咬死与空拆。第二是螺丝回收与异物控制,拆下的螺丝必须当场收走并计数,掉进模块腔体的一颗螺丝可能直接造成母线短路,回收率要按百分之百考核。第三是可追溯,模块序列号、拆出参数、更换的界面材料批次要能对应起来,这是返修件重新入库的前提。
对已经在产线上跑的驱动器型号,这三项往往比节拍更重要。M0.8-M2.0 这一档的周边小螺钉在返修中占比不低,M0.8-M2.0螺丝拆卸方案通常会把拆出扭矩区间、滑牙判定阈值与螺丝回收方式一并写成工艺卡参数,避免不同班次各按各的经验操作。
上一篇:个护小家电「电池可更换」倒计时:电动牙刷与高速吹风机的 M1.2-M1.6 螺丝和密封结构被迫重做
下一篇:没有了!